


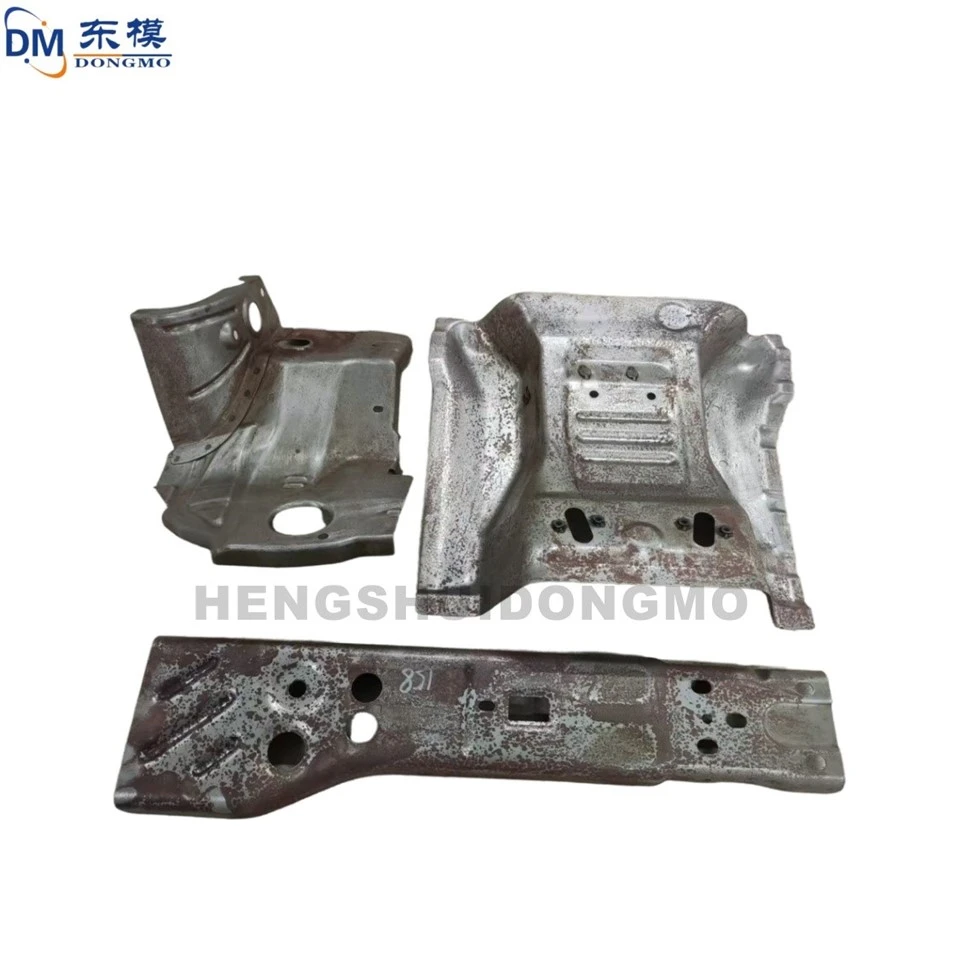


Kā efektīvi izvairīties no izmēru novirzēm apzīmogotajās daļās

I. Optimizējiet štancēšanas procesa dizainu un pastipriniet izmēru stabilitātes kontroli
Procesa dizains ir štancēšanas izmēru kontroles galvenais avots. Apvienojot lokšņu metāla mehāniskās īpašības, tā biezuma raksturlielumus un izstrādājuma strukturālās īpašības, precīzi nosaka galvenos procesa parametrus, piemēram, štancēšanas slodzi, aizvēršanas augstumu, bīdes spraugu un formēšanas ātrumu. Racionāli sakārtojiet procesa plūsmu, lai izvairītos no kumulatīvās deformācijas, ko izraisa vairāki formēšanas procesi. Plānām plāksnēm, augstas -izturības tēraudam un citiem viegli atsperīgiem materiāliem apvienojiet plastiskās deformācijas likumus, lai proaktīvi veiktu atsperes kompensāciju, apstrādātu papildu virsmas optimizāciju un sagataves turētāja spēka pielāgošanu, lai novērstu izmēru novirzes, ko izraisa elastība.
Vienlaikus ieviesiet CAE galīgo elementu simulācijas tehnoloģiju, lai skaitliski modelētu formēšanas procesus, piemēram, stiepšanu, locīšanu, atloku veidošanu un bīdīšanu. Iepriekš prognozējiet sprieguma sadalījumu, deformācijas tendences un izmēru atteices riskus, optimizējiet procesa izstrādi, samaziniet izmēģinājuma veidņu labošanas izmaksas un no projektēšanas līmeņa nodrošiniet partijas apzīmogoto detaļu izmēru stabilitāti un konsekvenci.
II. Ieviesiet aprīkojuma apkopi un kalibrēšanu, lai saglabātu{1}}ilgtermiņa apstrādes precizitāti
Apzīmogošanas iekārtu un presformu darbības precizitāte ir pamatprasība, lai kontrolētu izmēru novirzes. Samazināta galveno rādītāju darbība, piemēram, preses slīdēšanas paralēlisms, virzošās sliedes klīrenss, sajūga precizitāte un galda līdzenums; vai presformas vadotņu balstu un bukses nodilums, pozicionēšanas konstrukciju atslābināšanās un bloķēšanas mehānismu atteice var izraisīt presformas aizvēršanas novirzi un nevienmērīgu spriegumu, kas izraisa pastāvīgas izmēru novirzes.
Ir jāizveido kārtējās profilaktiskās apkopes mehānisms, tostarp regulāra štancēšanas aprīkojuma precīza kalibrēšana, detaļu pievilkšana un nolietoto daļu nomaiņa; stingra regulāras presformas apkopes, griešanas malu asināšanas un pozicionēšanas komponentu kapitālremonta ievērošana, lai nekavējoties novērstu iespējamās problēmas, piemēram, presformas nodilumu, atslābšanu un deformāciju. Vienlaikus ir jāinstalē tiešsaistes procesa parametru uzraudzības modulis, lai apkopotu reāllaika datus par štancēšanas spiedienu, darbības cikla laiku un slēgšanas parametriem, kas ļautu reāllaikā brīdināt un ātri pielāgot neparastus darbības apstākļus, lai izvairītos no partijas izmēru defektiem, ko izraisa iekārtas svārstības.


III. Stingra izejvielu kontrole, lai novērstu materiālu svārstību ietekmi Lokšņu metāla mehāniskās īpašības, biezuma pielaides, metalogrāfiskā struktūra un virsmas viendabīgums tieši ietekmē štancēšanas izmērus. Biezuma novirzes, nevienmērīga cietība, plastiskuma svārstības, iekšējie ieslēgumi un atlikušais velmēšanas spriegums izejmateriālos var izraisīt nekonsekventu formēšanas pretestību, kā rezultātā vienā produktu partijā izkliedējas izmēri.
Piegādes ķēdes pārvaldībā ir jāuzlabo izejmateriālu ienākošās pārbaudes standarti, stingri jāpārbauda galvenie rādītāji, piemēram, loksnes biezuma pielaide, stiepes izturība un pagarinājums, jāapvieno ienākošo materiālu specifikācijas un standarti, kā arī jāpastiprina partijas kontrole un kvalitātes izsekojamība. Dodiet priekšroku kvalificētu lokšņu izmantošanai ar vienādu struktūru, stabilu veiktspēju un atbilstošām pielaidēm, lai samazinātu formēšanas atšķirības, ko izraisa izejmateriālu veiktspējas svārstības, un samazinātu izmēru novirzes no avota iespējamību.
IV. Standartizējiet darbības un uzlabojiet procesa kvalitātes kontroli Nestandarta cilvēka darbība, pozicionēšanas novirzes, nepietiekama padeves precizitāte un pašpārbaudes trūkums{2}}ir svarīgi izmēru noviržu iemesli ražošanas laikā. Uzņēmumiem ir jāizveido vienotas standartizētas darbības procedūras, skaidri jādefinē darbības specifikācijas iespīlēšanai un pozicionēšanai, padeves atstatumam, ražošanas pārslēgšanai un veidņu uzstādīšanai, kā arī jāizslēdz patvaļīgas darbības.
Regulāri veiciet darba prasmju un kvalitātes kontroles apmācību, lai stiprinātu operatoru izpratni par precizitāti un anomāliju identificēšanas spējas, samazinot cilvēku kļūdas. Izveidojiet pilnīgu kvalitātes pārbaudes sistēmu, kas ietver pirmās-gabala pārbaudi, patruļas pārbaudi un pēdējās-gabala apstiprinājumu, regulāri reģistrējiet atslēgu izmērus, veidlapu datu izsekojamību un slēgtu -cilpu problēmu novēršanu, kā arī panākiet pilnīgu-procesa zīmogošanas izmēru vadāmību.

Sazinieties ar mums
Konsultāciju tālrunis:+86 15930861038
Whatsapp:15930861038
E-pasts:dongfangmould@aliyun.com
Pakalpojuma saistības: atbildiet uz pieprasījumu 12 stundu laikā; nodrošināt bezmaksas veidņu dizaina optimizāciju kvalificētiem klientiem.
Hengshui Dongmo Precision Metal Products Co., Ltd
Populāri tagi: pielāgotas precizitātes automobiļu detaļu štancēšanas presformas; nepārtrauktas metāla vilkšanas presformas, Ķīna, piegādātāji, ražotāji, rūpnīca, pirkt, cena, izgatavoti Ķīnā


